


 English
 Français
 Español
 中文简体
医用PTFE蚀刻管材是一种经表面改性的聚四氟乙烯管,旨在克服PTFE固有的非粘附特性,实现多层导管组件、球囊导管设计及广泛医疗器械应用中可靠的粘接。蚀刻工艺在微观层面化学改变PTFE表面,产生反应活性位点,使胶粘剂、涂层和包覆成型层能够牢固粘接——这是未经处理的PTFE根本无法实现的能力。
对医疗器械制造商而言,这意味着导管用PTFE蚀刻内衬既能作为最内层的润滑层,又能与编织或螺旋增强层及外层护套材料进行结构整合。其结果是导管兼具PTFE的低摩擦性能和穿越复杂血管解剖所需的机械完整性。
本文涵盖工程师、采购专员和研发团队需要了解的有关精密医用PTFE蚀刻管材的一切——从表面改性背后的科学原理、制造规格、粘接性能数据,到如何为你的应用选择正确的定制PTFE蚀刻管材方案。
为何医疗器械中的PTFE需要表面处理
PTFE是科学界已知的化学惰性最强的材料之一。其碳-氟键结构赋予其约18-20 mN/m的表面能——远低于大多数胶粘剂实现有效粘接所需约35 mN/m的阈值。这正是PTFE作为导管内衬如此有价值的原因(摩擦最小、生物相容性最佳),同时也使其在层压或包覆成型组件中极具挑战性。
医疗器械的PTFE表面处理解决了这一悖论。通过选择性改变表面化学而不改变管材本体性能,蚀刻将外层转变为可粘接基材,同时保留内腔的润滑性。医疗应用中使用的三种主要PTFE表面改性方法是钠萘蚀刻、等离子体处理和激光烧蚀——每种方法在改性深度、均匀性、可扩展性和成本方面各有不同的权衡。
其中,钠基化学蚀刻仍是导管制造中的行业基准,因为它能提供一致、可测量的表面能提升——通常提升至50-70 mN/m——并产生能耐受临床环境中灭菌循环、水合作用和机械应力的耐久粘接界面。
表面能对比:未处理与蚀刻PTFE
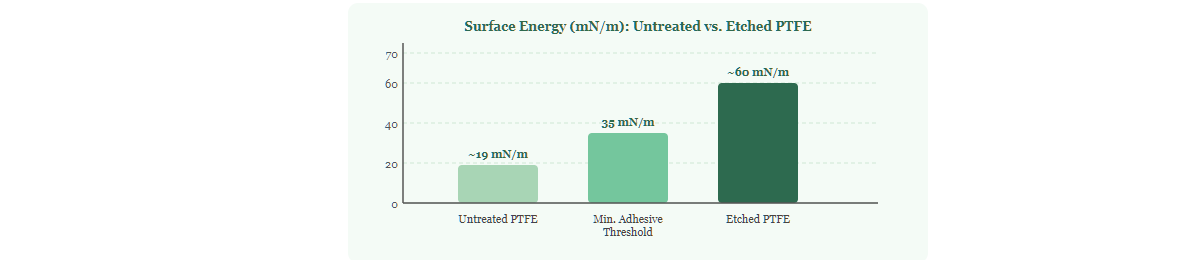
上方的图表展示了未处理PTFE与化学蚀刻PTFE之间表面能的巨大差异。未处理PTFE远低于胶粘剂粘接所需的最低阈值,在标准层压工艺中实际上不可粘接。经钠基蚀刻后,表面能升至约60 mN/m——接近基线值的3倍——提供了强大的粘接能力。这一转变正是每一根采用PTFE蚀刻内衬构建的可靠多层导管组件的根基。
医疗应用的PTFE蚀刻工艺:分步解析
理解医疗应用的PTFE蚀刻工艺有助于采购团队提出正确的问题,并帮助工程师指定适当的质量控制。该工艺比简单地将管材浸入化学浴中要精细得多——每个阶段都有决定成品一致性和性能的关键参数。
阶段1:来料检验
原材料PTFE管材在进入蚀刻线前,需验证尺寸精度、壁厚均匀性和表面清洁度。此阶段的尺寸公差直接影响表面改性的均匀性——壁厚不均的管材蚀刻不均,会在粘接界面产生薄弱点。
阶段2:预处理清洗
管材通过受控溶剂或超声波清洗工艺去除脱模剂、颗粒物和表面油污,否则这些污染物会干扰蚀刻过程中的化学接触。此步骤对实现整管长度上的均匀改性至关重要。
阶段3:化学蚀刻
清洗后的管材在受控温度和时间条件下暴露于钠基蚀刻试剂。试剂在表面打断选择性C-F键,以对胶粘剂和底涂剂具有反应活性的羰基、羟基和不饱和碳基团取代。暴露时间、温度和试剂浓度必须严格受控——过度蚀刻会导致表面降解,而蚀刻不足则留下不足的反应活性位点。
阶段4:中和与漂洗
残留试剂被中和并彻底漂洗,以防止对PTFE表面的持续化学侵蚀,并确保成品的生物相容性。中和不完全是批次间粘接不一致的常见根本原因。
阶段5:干燥与包装
蚀刻后的管材在受控条件下干燥,并包装在密封、避光的袋中。蚀刻PTFE表面具有反应活性——暴露于紫外线、高湿度或空气污染物会随时间推移降解改性层。在推荐储存条件下,保质期通常规定为自蚀刻之日起12个月。
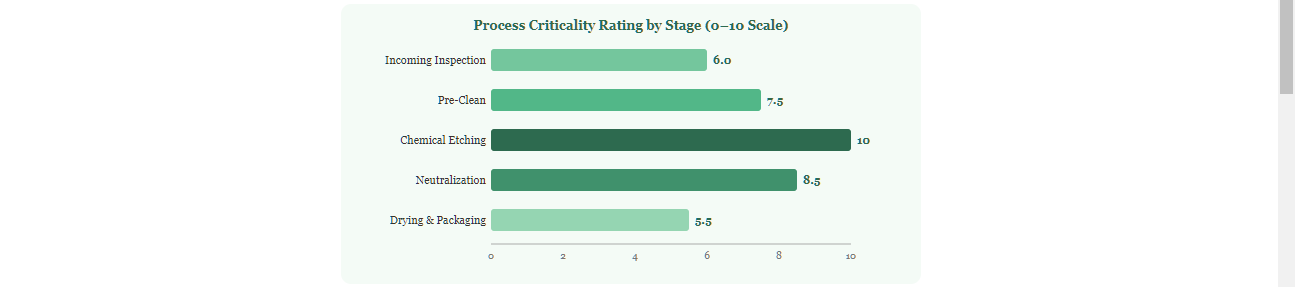
上方的关键性评级图反映了各工艺阶段对医用PTFE蚀刻管材最终粘接性能的相对影响。化学蚀刻阶段被一致评为最高风险步骤——试剂浓度、温度或停留时间的微小偏差都会对表面能结果产生不成比例的巨大影响。中和阶段紧随其后,因为反应淬灭不充分会导致持续表面降解,而这种降解可能直到粘接或灭菌后才显现。预清洗虽常被忽视,却是生产环境中与间歇性粘接失效最常相关的阶段。理解这些关键性排序有助于制造商合理配置工艺控制与来料检验资源。
关键应用:医用PTFE蚀刻管材用于何处
医用级可粘接PTFE管材是广泛微创和介入医疗器械中的基础组件。其润滑性、化学惰性以及——蚀刻后的——可粘接性的独特组合,使其在性能和可制造性同等重要的应用中成为首选内衬材料。
导管制造
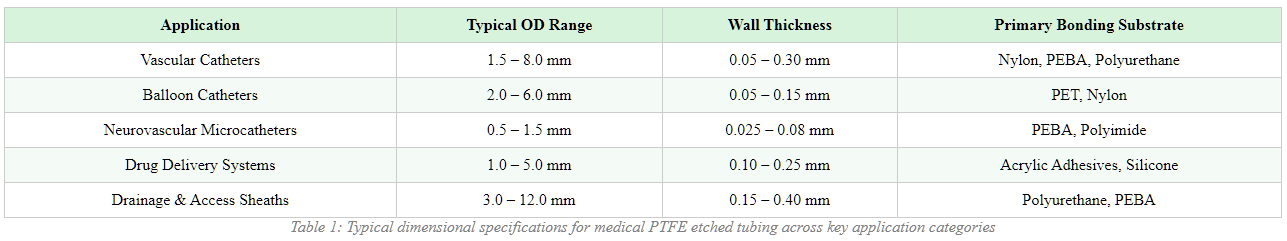
导管制造用医用PTFE蚀刻管材是最大的单一应用细分。在多层导管结构中,PTFE内衬构成最内层,提供低摩擦表面,使导丝、支架和造影剂以最小阻力通过。蚀刻后的外表面与编织或螺旋增强层粘接,随后以热塑性弹性体护套包覆成型。若无可靠的蚀刻,临床应力下的分层是持续存在的风险。
球囊导管设计
球囊导管设计用PTFE管材需要特别精确的表面改性,因为粘接界面必须承受反复充盈压力——在血管成形术应用中有时超过20个大气压——同时保持柔韧性和抗弯折性。蚀刻后的PTFE管身与球囊材料(通常为尼龙或PET)在近端和远端锥体处粘接,形成必须在上千次弯曲循环中可靠工作的气密密封。
神经血管与外周通路器械
小直径PTFE蚀刻管材——外径常低于1.5mm,壁厚低至0.025mm——越来越多地用于神经血管微导管,这类器械在迂曲解剖结构中的可追踪性和可推送性至关重要。即使在如此微小的尺寸下,表面改性也必须均匀,这一制造挑战将精密PTFE蚀刻管材生产商与大宗商品供应商区分开来。
药物递送与引流系统
PTFE广泛的耐化学性使其成为管材接触强效药物制剂的药物递送系统的理想选择。蚀刻PTFE管材允许使用结构胶粘剂牢固连接接头、多支管和阀门,从而无需增加体积或产生颗粒风险的机械紧固件即可组装复杂流体管理系统。
生产工艺:自由挤出、芯棒挤出与浸涂
PTFE蚀刻管材的机械性能、尺寸公差和表面特性在很大程度上由基管的成型方法决定。行业中有三种主要工艺,各自适用于不同的尺寸范围和性能要求。
自由挤出
自由挤出生产PTFE管材时无需内部芯棒。最适合较大直径管材(通常外径4mm以上),壁厚均匀性要求相对较低。该工艺吞吐量高、模具成本低,但在实现精密导丝通道所需的严格内径公差方面存在局限。由于壁几何形状一致,自由挤出管材的表面蚀刻较为直接。
芯棒挤出
芯棒挤出可生产PTFE管材中最严格的尺寸公差,精密配置下内径控制可达±0.013mm。芯棒在烧结过程中界定管腔几何形状,产生异常光滑的内表面,摩擦系数低至0.04。该工艺是血管和神经血管导管内衬所用薄壁PTFE蚀刻管材的标准方法。挤出后移除芯棒,管材仅在外表面进行表面改性,保留管腔的润滑性。
浸涂
浸涂通过将芯棒或基底反复浸入PTFE分散液中并在各涂层间烧结,沉积一层薄PTFE层。该工艺用于制造挤出无法实现的超薄PTFE内衬(总壁厚有时仅12-25微米)。通过浸涂构建的多层导管PTFE内衬结构对复杂芯棒几何形状具有卓越的贴合性,可实现锥形或变径内衬。浸涂内衬的表面蚀刻需要谨慎的工艺控制,以避免穿透薄壁。
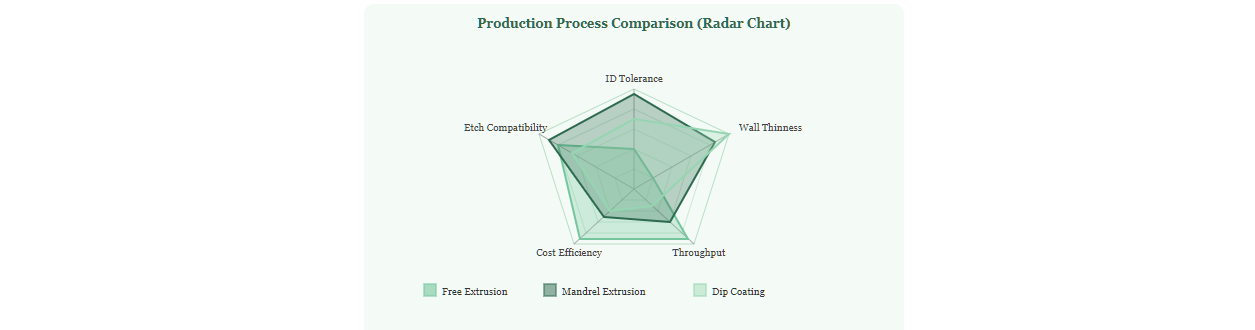
上方的雷达图从医疗器械工程师最相关的维度对三种生产工艺进行了多维对比。芯棒挤出在内径公差控制和蚀刻兼容性方面领先,使其成为尺寸精度驱动器械性能的精密导管内衬的首选。浸涂可实现最薄壁厚,但吞吐量较低、单件成本较高,最适合专科神经血管或超低剖面应用。自由挤出在较大直径、尺寸要求较低的管材上提供最佳成本效益和吞吐量。选择合适的工艺是任何定制PTFE蚀刻管材项目的第一个关键决策,因为它设定了可实现尺寸和性能规格的边界。
PTFE粘接增强技术:关键性能指标
对医疗器械工程师而言,PTFE粘接增强技术的价值完全取决于其可量化的粘接性能。表面能值是有用的替代指标,但驱动设计决策的指标是剥离强度、搭接剪切强度和保持力——在模拟真实器械使用的老化和灭菌条件后测量。
来自合格制造商的高性能PTFE蚀刻管材,在使用医用级胶粘剂粘接至常见导管护套材料时,剥离强度应超过2.5 N/mm,标准测试配置下搭接剪切值应高于4.0 MPa。这些数值应在暴露于EO灭菌、伽马辐照(25 kGy)和37℃下72小时水合后仍得以保持——这些条件模拟了灭菌和体内暴露。
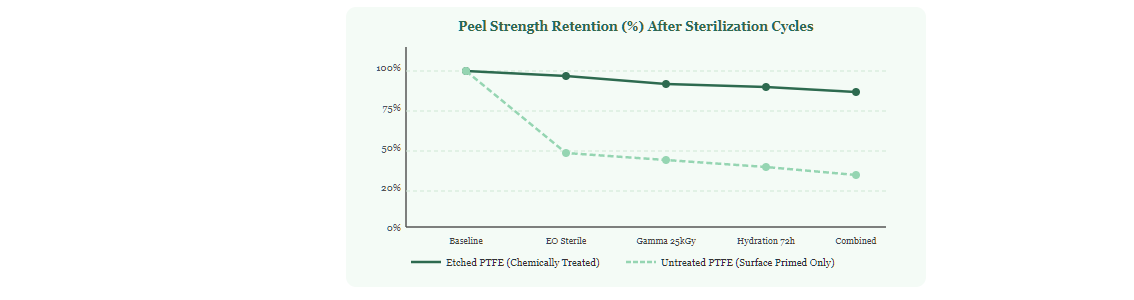
上方的折线图追踪了四种标准调理场景及一种组合应力方案下的剥离强度保持率。化学蚀刻PTFE即使在组合灭菌和水合后仍保持基线粘接强度的88%以上,而表面底涂的未处理PTFE在相同条件下降至约38%。这一数据说明化学蚀刻不仅是便利性选择——它是任何将经历灭菌循环和长期体内/体外暴露的医疗器械的可靠性要求。指定PTFE管材粘接方案的工程师,应将灭菌调理数据作为供应商认证流程的一部分,以确保其特定胶粘剂和灭菌方法下的可比性能。
PTFE蚀刻管材粘接指南:推荐胶粘剂体系
以下PTFE蚀刻管材粘接指南总结了医疗器械组装中与蚀刻PTFE最常配合使用的胶粘剂类别及其相对性能特征:
- 氰基丙烯酸酯(瞬干胶):固化快,适用于小粘接面积,剥离强度有限,不建议用于高充盈压力下的球囊锥体粘接。
- 双组分环氧树脂:高剪切强度,良好的耐化学性,固化时间较长,是鞘管和通路器械组装中结构粘接的首选。
- UV固化丙烯酸酯:UV激活快速固化,大批量生产粘接一致性优异,与大多数蚀刻PTFE配方兼容。
- 医用级硅胶:柔性粘接层,适用于低应力连接,剪切强度有限,常用于引流和流体管理组件。
- 结构聚氨酯:剥离与剪切性能平衡优异,循环载荷下保持柔韧性,常用于多层导管包覆成型工艺。
定制PTFE蚀刻管材方案:制造商可配置的参数
与经验丰富的医疗器械用PTFE蚀刻管材制造商合作的最大优势之一,是可获得全面的可定制参数范围。定制PTFE蚀刻管材方案并非简单地在库存管材上做标准蚀刻——它们是按规格工程化的产品,多个变量经过调校以精确匹配目标器械的要求。
尺寸定制
定制配置包括外径和内径规格、壁厚、锥形轮廓和长度。神经血管应用的精密PTFE蚀刻管材可能需要±0.013mm级别的严格内径公差和优于±10%的壁厚均匀性。变径设计——内衬从较小远端尖端过渡至较大近端管身——可通过浸涂和专用芯棒技术实现。
蚀刻区域规格
并非所有应用都要求整管长度蚀刻。选择性蚀刻——仅改性近端或远端区域,或交替可粘接与不可粘接段——使制造商能够工程设计位置特异性粘接性能。这在球囊导管组装中尤其有用:球囊锥体粘接需要高粘接力,而管身主体必须保持光滑以确保可追踪性。
显影与颜色选项
PTFE管材可通过添加硫酸钡或碱式碳酸铋实现显影性,在置入过程中实现导管内衬的荧光透视可视化。也可通过颜料加载实现颜色编码,用于套装或组装识别,但颜料加载必须经过生物相容性验证,且其对蚀刻响应的影响需由制造商表征。
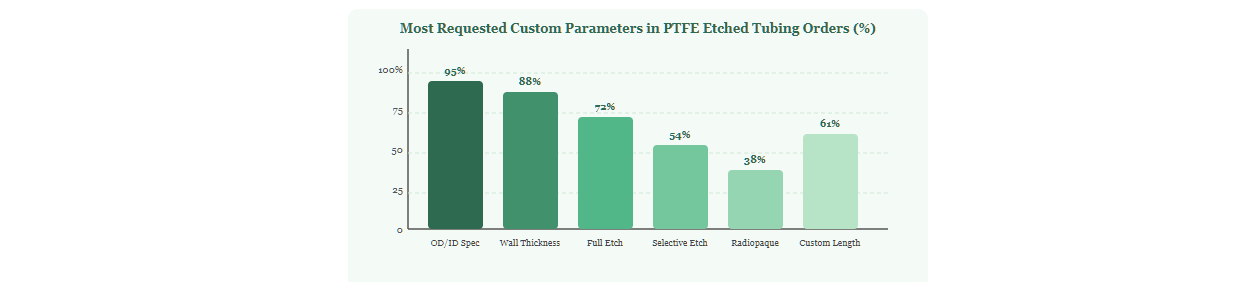
上方的柱状图反映了来自医疗器械导管项目定制PTFE蚀刻管材配置的订单数据趋势。外径和内径规格是最普遍要求的参数,出现在近95%的定制订单中,凸显了尺寸精度如何驱动医用导管设计。壁厚规格紧随其后,因为薄壁PTFE蚀刻管材是满足竞争激烈的微创器械市场中导管外形要求的先决条件。选择性蚀刻——在超过半数定制项目中被要求——随着器械架构日趋复杂而日益普及,工程师寻求优化粘接区域而不牺牲非粘接段的可追踪性或柔韧性。显影性和定制长度虽非普遍要求,但作为差异化优势,使供应商有资格进入高端器械项目。
质量标准和法规考量:医用PTFE管材
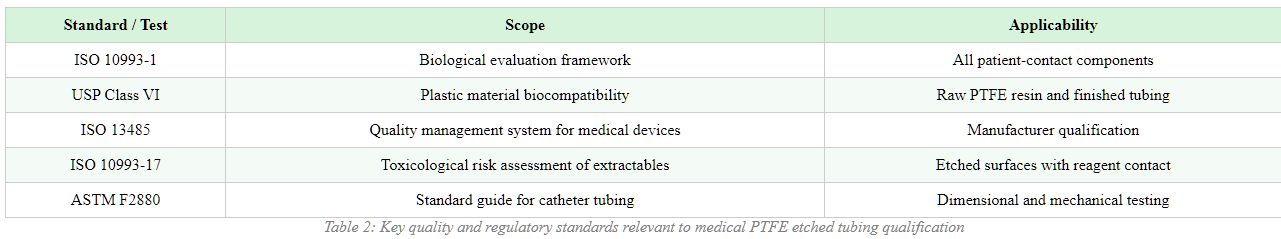
医用级PTFE蚀刻管材在可用于成品医疗器械之前,必须满足层层叠加的质量和法规要求。理解这些要求对于医疗器械制造商认证医疗器械用PTFE蚀刻管材制造商至关重要。
原材料生物相容性是基础要求。医用管材所用PTFE必须符合USP Class VI或ISO 10993测试标准,涵盖细胞毒性、致敏性、皮内反应性和全身毒性。对于持续身体接触的导管,监管机构可能要求额外测试——包括亚慢性毒性和植入研究。
除材料生物相容性外,蚀刻试剂及中和过程中的任何残留化学品必须经验证在成品管材中不存在。可提取物和浸出物测试正日益被FDA和公告机构视为导管器械设计档案申报的一部分。
精密医用PTFE蚀刻管材供应商的制造质量体系应通过ISO 13485认证,这是医疗器械制造组织专用的质量管理标准。该认证要求文件化的工艺控制、变更管理程序、进料和出货检验规程,以及与美、欧、日等主要市场监管预期一致的产品投诉处理体系。
如何为医疗器械选择合适的PTFE蚀刻管材制造商
为医疗器械选择合格的PTFE蚀刻管材制造商,需要评估远超尺寸规格的能力。供应商的工艺专长、质量基础设施、定制带宽以及支持法规申报的能力,都是同等重要的考量。
关键评估标准应包括:ISO 13485认证状态、洁净室制造环境(精密管材需ISO 7级或以上)、小直径PTFE蚀刻管材(外径1.5mm以下)的成熟能力、工艺验证文档(IQ/OQ/PQ)的可获得性,以及在可比治疗领域与导管OEM项目的业绩记录。
此外,供应商应提供从原材料PTFE树脂批次到成品管材的全程可追溯性,以便在质量调查中实现完整材料溯源。附带尺寸数据、表面能测量和剥离强度测试结果的批次特定合格证书(CoC),为器械制造商供应商质量计划提供了所需的来料检验证据。
宁波琳盛高分子材料有限公司成立于2014年,通过专注于医用聚合物管材的挤出加工、涂覆和后加工技术,建立了专业OEM/ODM医用管材供应商的声誉。公司拥有400多名员工和专职工程团队,从初始可行性到量产支持医疗器械制造商,提供全部三种生产工艺——自由挤出、芯棒挤出和浸涂——以及全套PTFE表面改性能力。


